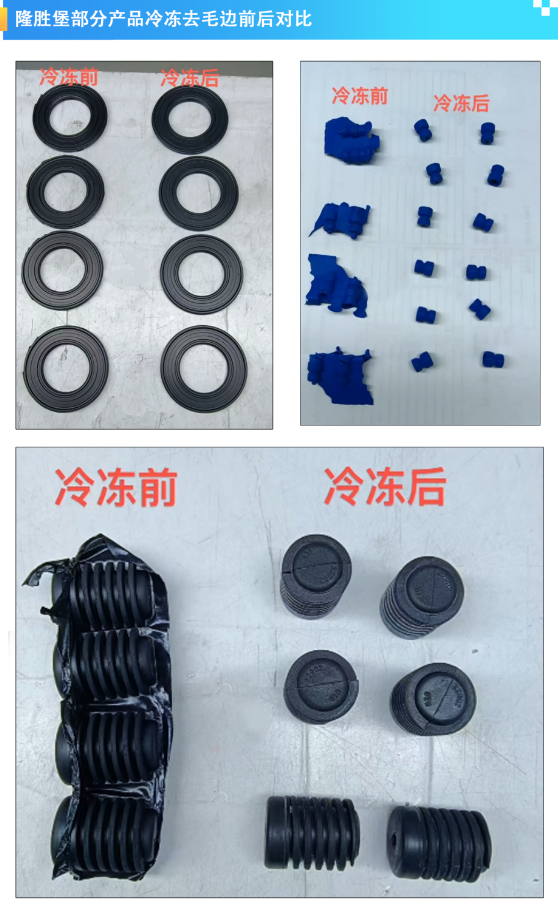
在橡胶密封件的模压硫化生产过程中,毛边是几乎无法完全规避的工艺副产物。
橡胶原料受热后流动性提升,在合模成型时,会从模具分模间隙、排气孔、顶针缝隙等位置溢出,冷却固化后就形成多余的薄胶边,也就是行业所说的毛边。
为了去除毛边、保障产品品质,行业长期沿用多种传统去毛边工艺,主流方式分为手工修边、机械修边和冷冻修边。
PART.1 毛边残留,暗藏密封件品质隐患
残留毛边不只是影响外观,还会严重影响密封件品质与使用稳定性,成为产品落地应用的重大隐患。
01. 毛边隐患
首先是尺寸精度失控,密封件属于精密配件,对尺寸公差要求严苛,多余毛边会直接改变产品外径、厚度等关键参数,导致尺寸超差,无法匹配设备安装标准。
其次是密封性能失效,橡胶密封件的核心价值是防尘、防水、防漏气、防漏油,残留毛边会造成接触面贴合不紧密,出现缝隙、凸起,设备运行后极易出现渗漏、
泄压等问题,大幅缩短设备使用寿命。
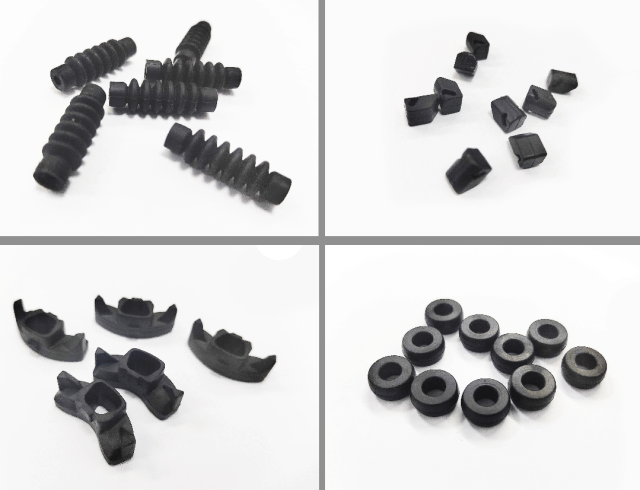
02. 传统去毛边的缺点
因此不管是从模具设计源头还是后期加工,去除毛边都显得尤为重要,但传统人工、机械修边方式在去除毛边都有一定局限性。
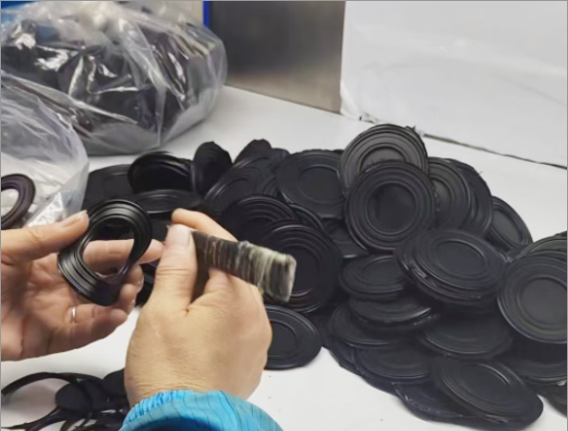
手工修边是最原始、最基础的工艺,依靠工人,手动修检产品表面毛边,操作门槛低、设备投入少,但人力、时间成本较大,效率较低。
机械修边则借助冲切模具、砂磨设备等专用机械完成修边作业,相比人工效率有所提升,可适配中小批量标准化产品加工,是过去工业生
产中的主流升级方案,但复杂曲面存在处理死角(约5-8%残留率)。
PART.2 什么是冷冻去毛边工艺?
针对传统修边工艺的诸多痛点,冷冻去毛边工艺应运而生,成为目前橡胶密封件精加工的主流高效方案,也叫冷冻修边、低温去毛边工艺。
该工艺核心利用橡胶材料的低温脆化特性与常规材质的物理性能差异实现精准去毛边,完美适配各类橡胶O型圈、密封圈、异形密封件的修边加工,速度更快,精度更高。
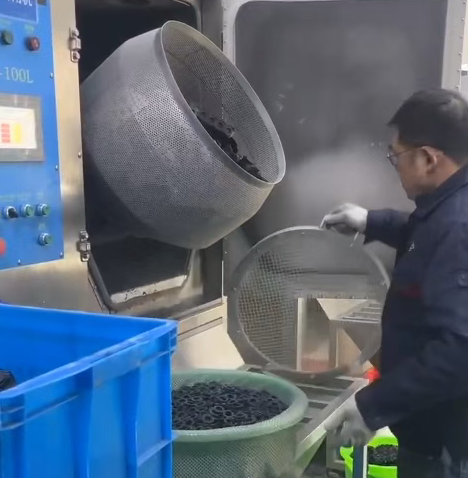
冷冻修边原理
设备以液氮为制冷介质,在密闭低温舱内快速降温,将橡胶密封件整体降温至低温脆化温度区间。
此时,密封件主体结构韧性留存,不会发生形变破损,而纤细、单薄的边角毛边会快速硬化、脆化,失去橡胶原有弹性。
随后设备高速喷射专用冷冻粒子,均匀冲击产品表面脆化的毛边,让毛边瞬间脱落、剥离,最后通过筛选、除尘,即可得到无毛刺、无损伤、尺寸精准的成品密封件,全程自动化完成,无需人工干预。
PART.3 冷冻去毛边工艺,核心优势
相较于手工修边、普通机械修边,冷冻去毛边工艺突破了传统工艺的效率低、精度差、易损件、适配性弱等短板,凭借多重核心优势,成为精密橡胶密封件生产的标配工艺。
01 修边精度极高,减少产品损伤
能精准去除细微边角、凹槽、异形结构处的毛边,精度可达0.01mm,且产品一致性高,有效避免传统修边方式可能产生的划伤、缺口等问题。
02 自动化高效作业,适配大批量生产
对比人工修检极大缩短了生产周期,满足大批量生产需求,完美适配企业大批量、标准化生产需求,大幅提升产能交付能力,同时自动化程度高,操作简单,普通工人经短
期培训即可上岗。
03 通用性极强,适配各类复杂产品
无论是常规O型密封圈、平垫圈,还是结构复杂的异形橡胶密封件、薄壁密封配件,都可通过冷冻工艺完成修边。
不受产品形状、弧度、凹槽、小孔等结构限制。
04 降本提质,稳定性更强
人工修边依赖工人熟练度,品质参差不齐、不良率高;机械修边易产生二次损耗、模具损耗成本高。
冷冻去毛边标准化程序作业,产品品质高度统一,废品率大幅降低,同时减少人工投入、模具更换、返工返修等额外成本,长期生产性价比极高,助力企业实现提质、增效、降本的多重目标。